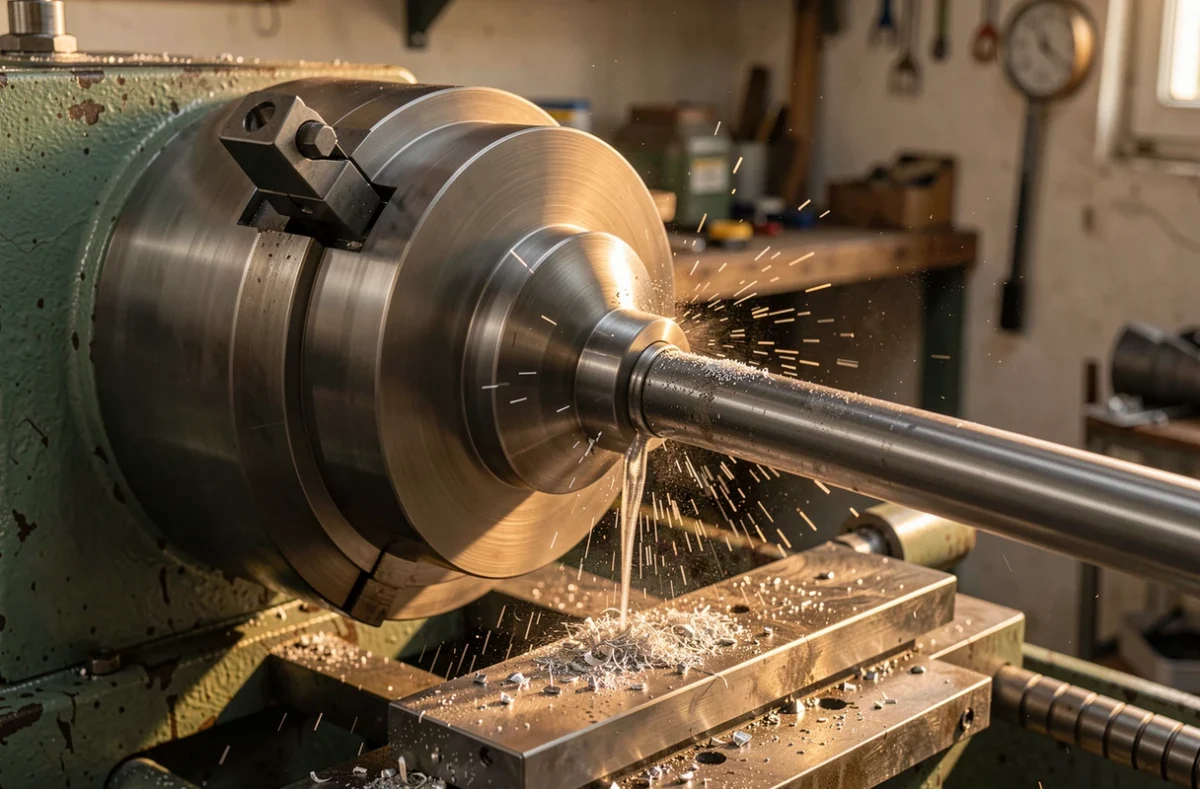
Le tournage conventionnel est un procédé d’usinage où la pièce tourne pendant qu’un outil enlève de la matière, sur un tour piloté à la main avec des manivelles et des volants, sans programme. Il produit des pièces de révolution (cylindres, cônes, filetages), à l’unité ou en petite série.
Ce mode de travail reste présent dans les ateliers de maintenance, de prototypage et de réparation, à côté des machines à commande numérique. Il s’apprend en atelier et demande de la précision dans le geste.
Principe du tournage conventionnel sur un tour parallèle
Deux mouvements se combinent. La rotation de la pièce, serrée dans le mandrin, forme le mouvement de coupe. Le déplacement de l’outil le long de la pièce ou vers son axe, porté par les chariots, forme le mouvement d’avance.
La coupe consiste à faire pénétrer une arête tranchante dans la matière pour détacher un copeau. Le tour parallèle sert de machine de référence : l’opérateur y manoeuvre les chariots à la main et règle lui-même chaque passe.
Les machines se distinguent par leur taille et leur usage. L’article sur les familles de tours d’atelier les présente une à une.
Opérations de base : chariotage, dressage, alésage et filetage
Quatre opérations reviennent le plus souvent sur un tour conventionnel :
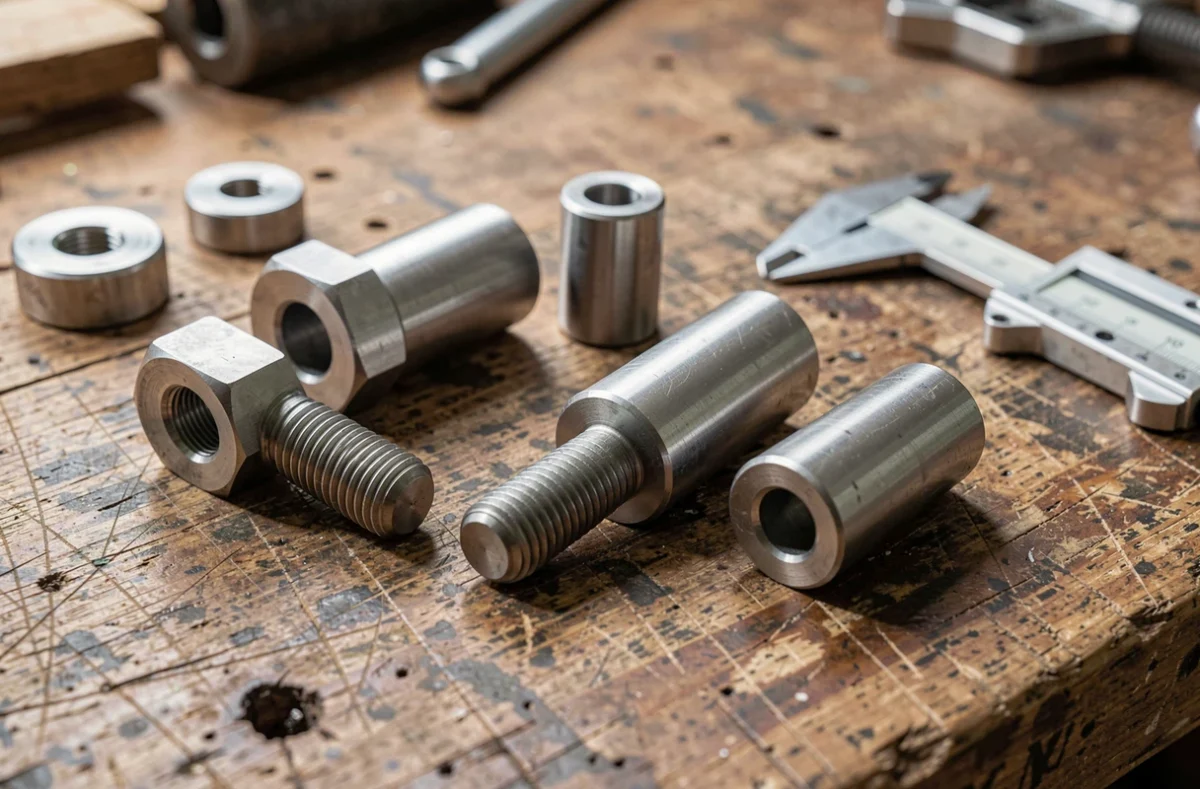
- Le chariotage usine une surface cylindrique extérieure, l’outil avançant parallèlement à l’axe de la pièce.
- Le dressage usine une face plane, l’outil se déplaçant perpendiculairement à l’axe.
- L’alésage agrandit ou finit un trou cylindrique par l’intérieur, avec un outil à aléser.
- Le filetage creuse une hélice sur l’extérieur de la pièce (vis) ou dans un trou (taraudage).
Le perçage, le tronçonnage (qui sépare la pièce de la barre) et le rainurage complètent la liste. Une pièce finie enchaîne en général plusieurs de ces opérations, chacune avec son outil et son réglage.
Outils de coupe et réglages : vitesse, avance et profondeur de passe
Deux matières d’outil dominent. L’acier rapide est tenace et affûtable, adapté aux formes complexes. Le carbure, plus répandu, est plus dur et plus résistant à chaud, souvent sous forme de plaquettes amovibles revêtues.
La géométrie de l’outil (angles de coupe, de dépouille, brise-copeaux) s’adapte à la matière et à l’opération, ébauche ou finition. On change donc d’outil pour charioter, dresser, aléser ou fileter.
La vitesse de coupe Vc, en m/min, relie la rotation au diamètre : Vc = π × D × N / 1000, avec N en tr/min et D le diamètre de la pièce à l’endroit usiné. Le régime de la broche se déduit donc de la matière, de l’outil et du diamètre.
L’avance f s’exprime en mm par tour et règle le débit de matière comme l’état de surface. La profondeur de passe, en mm, est l’épaisseur enlevée à chaque passage. Quand le diamètre diminue, la vitesse de coupe réelle baisse à régime constant.
Une vitesse trop élevée chauffe et use l’outil vite. Trop faible, elle dégrade l’état de surface et favorise l’arête rapportée. Les valeurs à appliquer viennent des données des fabricants d’outils, ajustées ensuite par l’expérience de l’atelier.
Tournage conventionnel ou tour à commande numérique
Sur un tour conventionnel, l’opérateur pilote chaque déplacement ; sur un tour à commande numérique, un programme les exécute. Le premier démarre sans programmation, le second demande un temps de réglage mais répète la même pièce à l’identique sur une série.
Un tour conventionnel reste utile pour les pièces uniques et la réparation, où écrire un programme coûterait plus de temps que l’usinage lui-même. Le titre professionnel de tourneur reflète cette complémentarité : son premier bloc consiste à tourner des pièces à l’unité ou en petites séries sur machine conventionnelle, les deux autres portent sur la commande numérique.
Le tournage se distingue aussi du fraisage par ce qui tourne : en tournage, c’est la pièce, en fraisage, c’est l’outil.
Le métier de tourneur sur machine conventionnelle
Le tourneur lit un plan, choisit les outils, règle la machine, usine puis contrôle les cotes avec des instruments de mesure comme le pied à coulisse et le micromètre. Le tourneur conventionnel garde la main sur chaque passe, ce qui demande un bon sens de la matière.
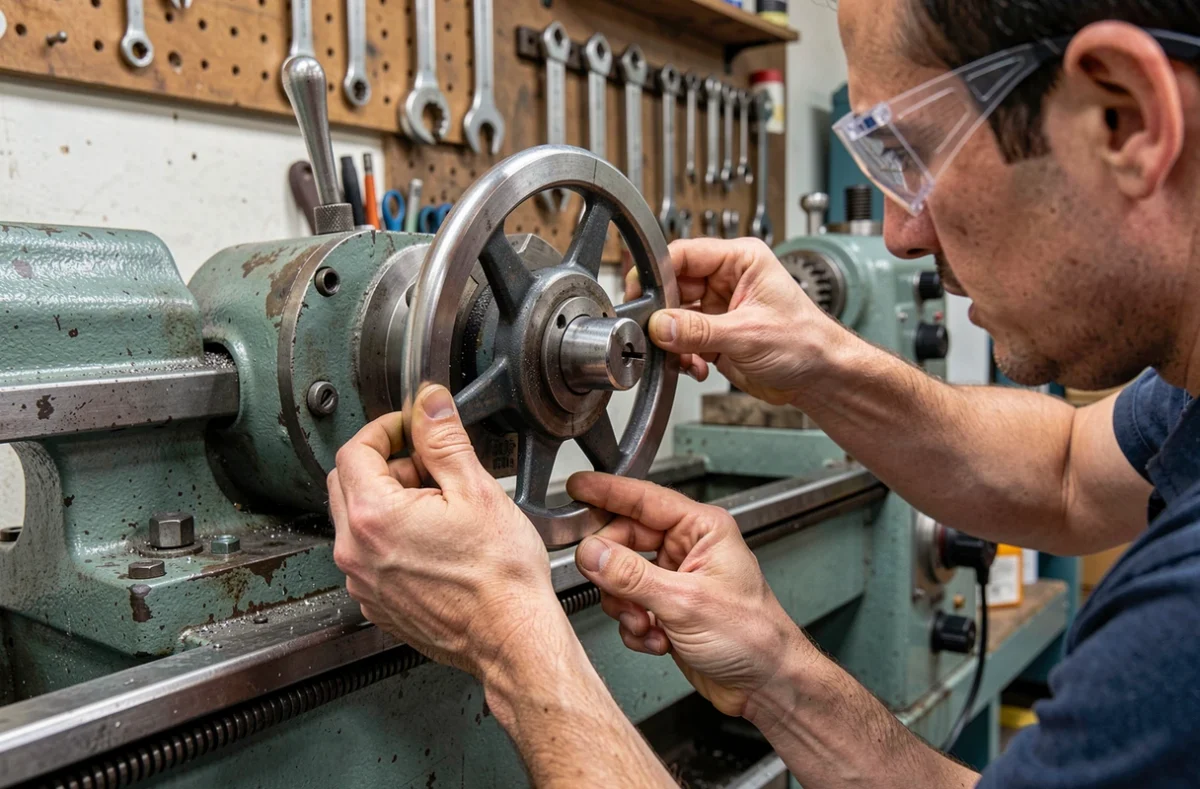
La sécurité repose sur quelques règles : lunettes de protection, chaussures de sécurité, et ni gants ni vêtements amples près du mandrin, qui pourraient être happés. Le guide pour choisir des chaussures de sécurité détaille les critères d’un modèle adapté à l’atelier.
Se former au tournage conventionnel et s’équiper
Plusieurs voies mènent au métier : CAP, bac pro, BTS, titre professionnel, CQPM ou stages courts de prise en main. Le titre professionnel de tourneur en réalisation de pièces mécaniques est classé au niveau 3 du cadre national des certifications professionnelles et enregistré pour cinq ans à compter du 7 mars 2022.
Pour viser les fonctions de méthodes et de production, le BTS de conception des processus de réalisation prolonge ce parcours.
Côté équipement, un tour d’établi convient aux petites pièces, un tour parallèle aux usages professionnels. Les prix varient fortement selon la capacité de la machine et son état, neuve ou d’occasion. Les accessoires et outils s’achètent avec le matériel d’atelier en ligne.
Avant d’acheter ou de s’inscrire, un contrôle suffit : la capacité du tour, c’est-à-dire le diamètre et la longueur admissibles, doit correspondre aux pièces visées. Le reste des réglages s’apprend à la machine, passe après passe.